03 / 08Teknik Bilgiler
Otomat Çelikleri
Kükürt ve bazı kalitelerde kurşun katkısıyla talaşı kolay kırılan, otomat tezgâhlarında yüksek hızda seri işlenmek için geliştirilmiş çeliklerdir.

Özellikler
Otomat çeliklerindeki kükürt, mangan sülfür kalıntıları oluşturarak talaşın kısa ve kolay kırılmasını sağlar. Bu sayede yüksek kesme hızı, iyi yüzey kalitesi ve uzun takım ömrü elde edilir. Buna karşılık tokluk ve kaynak kabiliyeti, aynı karbon oranındaki normal çeliklere göre daha düşüktür.
Tipik kaliteler
- 11SMn30, 11SMnPb30 (düşük karbon)
- 10S20 (sementasyona uygun)
- 35S20, 44SMn28 (ıslah ve indüksiyona uygun)
Kullanım alanları
Cıvata, somun, pim, burç, rakor ve seri üretilen küçük torna parçaları.
Isıl işlem notları
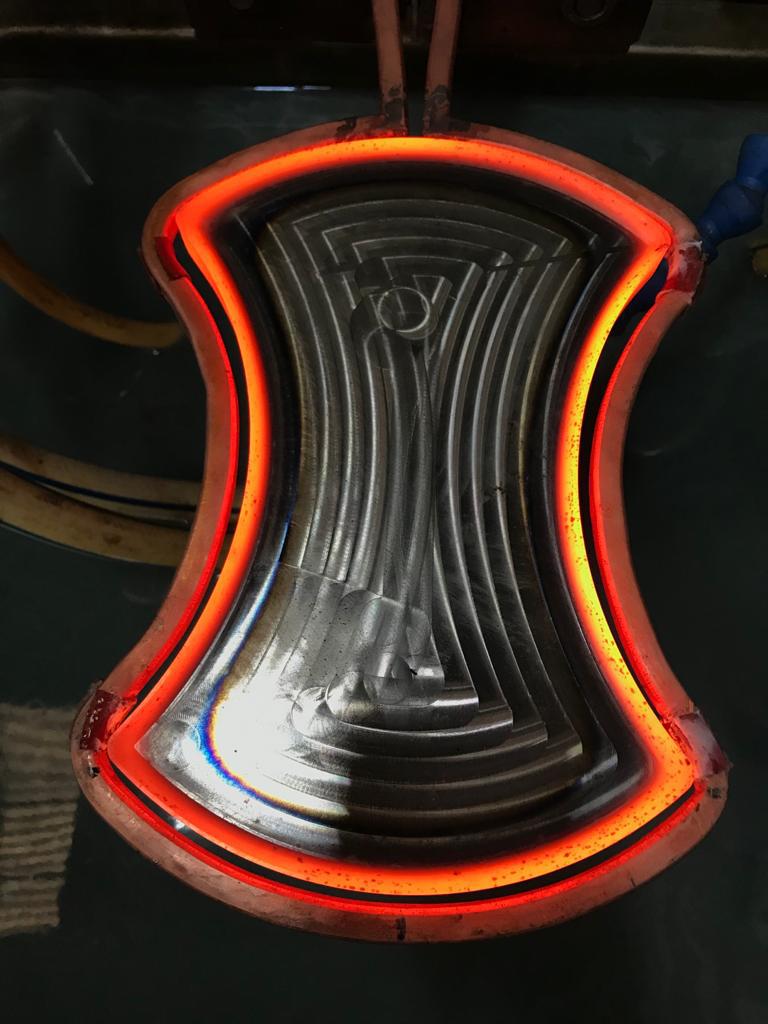
Düşük karbonlu otomat çelikleri sertlik için sementasyon ya da karbon emdirme ister; orta karbonlu kaliteler (35S20, 44SMn28) ıslah edilebilir ve indüksiyonla yüzey sertleştirilebilir. Kükürt kalıntıları nedeniyle keskin köşeli parçalarda su verme çatlağı riskine dikkat edilmelidir.
Bu çelik için hangi işlemler?
Parçanızın çelik kalitesini, istenen sertliği ve derinliği teklif formunda belirtin; uygun indüksiyon veya ısıl işlem yöntemini birlikte belirleyelim.
3 adımda teklif
Talebiniz teklif ekibimize iletilir, en kısa sürede size dönüş yapılır.
- İş bilgileriHizmet türünü, malzemeyi ve parça adedini yazın.
- Teknik resim ve notlarVarsa teknik resminizi ekleyin, özel isteklerinizi not edin.
- İletişim bilgileriİletişim bilgilerinizi bırakın. Talebiniz teklif ekibimize iletilir, size de onay e-postası gönderilir.
İlgili hizmetler
-
-
-